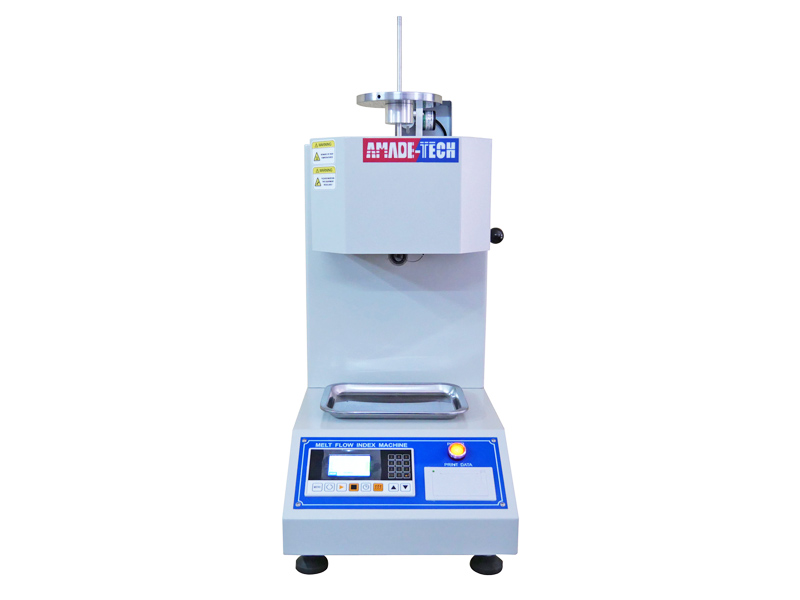
Plastómetro de extrusión | Fabricante de China del probador de MFI
Melt Flow Indexer también se conoce como plastómetro de extrusión o instrumento MFI. Su objetivo es determinar la tasa de flujo de fusión de varios materiales termoplásticos fundidos extruidos de la matriz con una longitud y un diámetro de orificio especificados en condiciones específicas de temperatura y carga. El probador del índice de fluidez se aplica ampliamente a materiales con altas temperaturas de fusión, incluidos policarbonato, polisulfóxido, fluoroplásticos, nailon, etc., y plásticos con bajas temperaturas de fusión como PE, PS, PP, ABS, POM, PC, etc.
La determinación del índice de fluidez (MFI) se divide en dos métodos para medir la tasa de flujo de masa fundida (MFR) y la tasa de volumen de fusión (MVR). MFR se expresa en gramos por 10 minutos en función de la masa del material fundido extruido de la matriz durante el período determinado. MVR se expresa en centímetros cúbicos por 10 minutos en función del volumen de material extruido de la matriz durante el período especificado.
El indexador de flujo de fusión AmadeTech presenta un cilindro vertical dentro de la mitad superior hecho de material resistente al desgaste y la corrosión. Un calentador que rodea el cilindro proporciona y mantiene la temperatura requerida para la prueba, y hay disponible un sensor de temperatura para controlar la temperatura dentro del orificio del cilindro. Una matriz con un orificio está contenida en el extremo inferior del orificio del cilindro. Equipamos la máquina con un pistón removible, inscribimos dos finas marcas anulares de referencia separadas 30 mm en el vástago, asegurando que la distancia entre el borde inferior de la cabeza del pistón y la parte superior de la matriz sea de 20 mm cuando la marca superior coincide con la parte superior de el cilindro Debe insertar manualmente el pistón en el cilindro calentado y agregar los pesos combinados para darle al material una carga específica para permitir que la extrusión fluya fuera del orificio de la matriz.
AmadeTech puede proporcionar soluciones de equipos flexibles. Nuestros modelos regulares de probadores de índice de flujo de fusión son capaces de determinar tanto la tasa de flujo másico de fusión (MFR) como la tasa de flujo de volumen de fusión (MVR). Si no se requiere la medición de MVR durante su prueba, AmadeTech también tiene disponible un modelo que solo puede realizar la medición de MFR para ayudarlo a ahorrar costos de compra de equipos. La medición de MFR se puede realizar mediante un corte manual o una operación temporizada automáticamente.
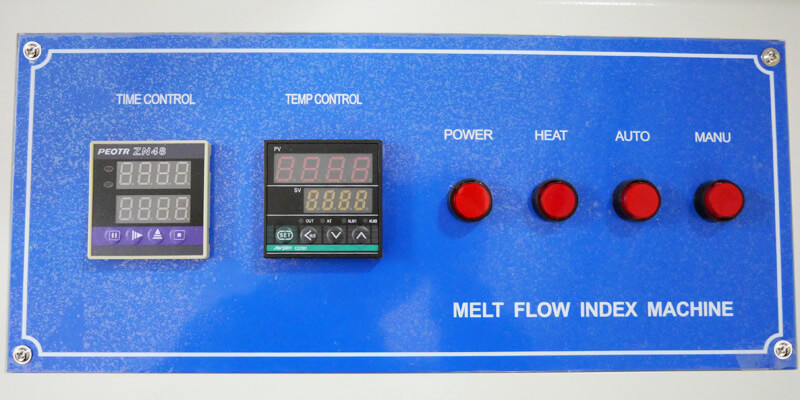
Panel de control con pulsadores
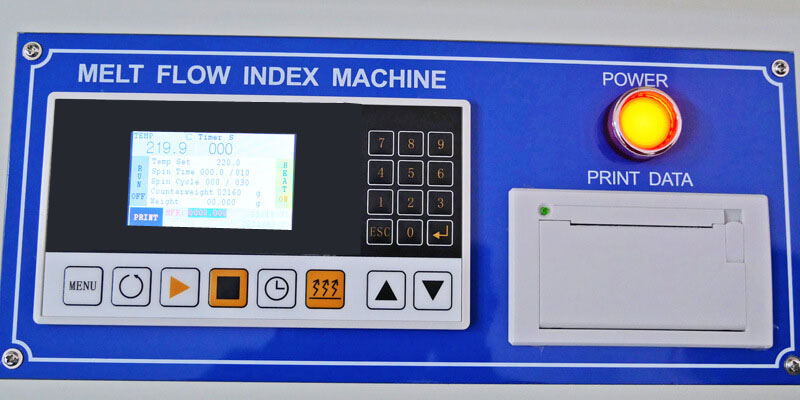
Panel de control tipo llave
Además, el panel de control del indexador de flujo de fusión de AmadeTech varía desde un panel de operación tradicional con botones pulsadores con pantallas digitales LED hasta uno nuevo de tipo llave con una pantalla LCD e impresora térmica. Puede seleccionar el modelo correspondiente según su preferencia.
Si le interesan más instrumentos de ensayo de plásticos de AmadeTech, haga clic AQUÍ.
| Modelo | AT-P6003 |
| Métodos de prueba admitidos | MFR y MVR |
| Control de temperatura | RT~300°C (RT~400°C y RT~500℃ son opcionales)
Fluctuación de temperatura: ± 0.5 ℃ Uniformidad de temperatura: ± 1 ℃ Resolución de visualización de temperatura: 0.1 ℃ Tiempo de precalentamiento de la muestra: 4 minutos o definido por el usuario |
| Dimensiones estándar del troquel | Φ2.095 ± 0.005 mm
Longitud: 8.000 mm ± 0.025 mm |
| Dimensiones del cilindro | Diámetro interno: 9.550 mm ± 0.025 mm
Longitud: 152 mm ± 0.1 mm Dureza no inferior a 500 (HV5~HV100) |
| Dimensiones del pistón | Longitud de la cabeza: 6.350 mm ± 0.100 mm
Diámetro de la cabeza: 9.474 mm ± 0.007 mm |
| precisión de peso | ± 0.5% |
| Resultados de la prueba | Calcule automáticamente los resultados y admita la impresión |
| Métodos de corte de materiales para MFR | Manual / automático |
| Detección de desplazamiento de posición para MVR | Longitud de viaje: 30 mm
Precisión de control: ± 0.1 mm |
| Intervalo de tiempo de corte de material | 0 ~ 999 s |
| Número de ciclos de corte | 0 ~ 999 s |
| Resolución de visualización de la hora | 0.1 segundos |
| Carga de prueba | 8 grados en total (7 piezas de pesas y un pistón) |
| Fuente de alimentación | CA 220 V ± 10 %, 50 Hz o / CA 110 V ± 10 % 60 Hz |
- ISO 1133 Plásticos Determinación de la tasa de flujo de masa fundida (MFR) y la tasa de flujo de volumen de fusión (MVR) de termoplásticos.
- GBT 3682-2000 Determinación de la tasa de flujo másico de fusión (MFR) y la tasa de flujo de volumen de fusión (MVR) de termoplásticos.
- JIS K7210 Plásticos Determinación de la tasa de flujo másico de fusión (MFR) y la tasa de flujo de volumen de fusión (MVR) de termoplásticos. Parte 1: Método estándar.
La muestra, en una cantidad específica, se coloca en el cilindro del analizador de fluidez de fusión y se calienta hasta alcanzar el estado fundido bajo la temperatura especificada. El material fundido se extruye a través de una boquilla de longitud y diámetro determinados, aplicando una carga prescrita. Para la prueba MFR, se pesan segmentos cronometrados del material extruido y se calcula la tasa de extrusión en g/10 m. Para la prueba MVR, se mide el tiempo que tarda el pistón en recorrer una distancia específica para obtener un resultado en cm³ / 10 m.
Características del probador MFI de AmadeTech
- Hecho de material duro de acuerdo con los requisitos estándar.
- Admite mediciones MFR y MVR (para modelos regulares).
- Equipado con una pantalla LCD para ayudar en la configuración de parámetros y mostrar el estado de funcionamiento en tiempo real (para modelos regulares).
- Tiene opciones de temperatura flexibles, y el máximo es de hasta 500 °C.
- Un sistema de control de temperatura dual permite un control de temperatura más preciso y una mayor eficiencia de calefacción.
- Equipado con una espátula para cortar manual y automáticamente el extruido.
- Provisto de un codificador para registrar automáticamente el desplazamiento del pistón, el sistema puede medir los tiempos tomados.
- Se proporcionan múltiples pesos en diferentes niveles para permitir diferentes cargas combinadas.
- Capaz de calcular los resultados de las pruebas automáticamente, y la impresión en el sitio está disponible.
Preguntas Frecuentes
MFR es la abreviatura de Melt Mass-flow Rate, que es la masa de los materiales fundidos extruidos del orificio de la matriz cada 10 minutos en las condiciones de temperatura y presión especificadas, expresada en g/10 min.
MVR es la abreviatura de Melt Volume-flow Rate, que es el volumen de los materiales fundidos extruidos desde el orificio de la matriz cada 10 minutos bajo las condiciones de temperatura y presión especificadas, expresado en cm3 (ml) / 10 min.
Utilicemos la norma ISO 1133 como ejemplo para describir brevemente el proceso de prueba del índice de fluidez utilizando el plastómetro de extrusión de AmadeTech.
Procedimiento A: Método de medición de masa (para MFR)
- A1. Monte la matriz desde la parte superior del cilindro y presiónela con la varilla de empaque hasta que haga contacto con la placa de retención de la matriz, luego coloque la varilla del pistón en el cilindro.
- A2. Encienda el interruptor de encendido en el panel de control y la luz indicadora de encendido se encenderá. Presione 1 para ingresar a la interfaz de prueba MFR. Presione el botón "HEAT" para encender la función de calentamiento de la máquina, luego configure la temperatura de prueba deseada, el intervalo de tiempo de corte de extrusión y la cantidad de veces de muestreo.
- A3. Estabilice la temperatura del cilindro durante 15 minutos adicionales después de alcanzar la temperatura predeterminada del cilindro.
- A4. Póngase los guantes incluidos y saque el pistón, luego cargue el orificio del cilindro con la masa especificada del material de la muestra. Durante la carga, comprima la muestra con la varilla de empaque ejerciendo presión con la mano para permitir que quede lo más libre posible del aire. Todo el proceso de carga debe completarse en 1 minuto.
- A5. Inmediatamente vuelva a colocar el pistón en el cilindro (puede descargar o subcargar el pistón según las necesidades de la prueba), luego presione el botón "Cuenta regresiva" para iniciar el temporizador para precalentar la muestra.
- A6. Al final del período de precalentamiento, aplique la carga requerida al pistón desde la parte superior para permitir que el pistón descienda por gravedad.
- A7. Observe la posición del vástago del pistón. Cuando la marca de referencia inferior esté alineada con el borde superior del cilindro, presione el botón "INICIO" para iniciar la espátula para cortar el extruido en una fila según el intervalo de tiempo preestablecido y deseche el material anterior durante el período de precalentamiento.
- A8. Cuando la marca superior en el vástago del pistón alcance el borde superior del cilindro, presione el botón "DETENER" para detener la prueba.
- A9. Después de completar el muestreo, deje que el exceso de material en el cilindro fluya automáticamente por gravedad o comprima el pistón a mano para dejar que el exceso de material fluya. Después de que haya salido el exceso de material, retire el pistón y límpielo con una gasa. Tirar de la perilla del lado de la máquina para soltar el troquel del cilindro y limpiarlo con las herramientas correspondientes. Tome la gasa con una longitud de aproximadamente 120 mm, dóblela en tres capas, luego colóquela en el orificio de carga del cilindro y luego use la varilla de empaque para empujar contra la gasa a través del cilindro hasta el fondo para deshacerse del permanece girándolo hacia arriba y hacia abajo y girándolo hacia la izquierda y hacia la derecha.
- A10. Recoja los cortes sucesivos y deseche todos los que contengan burbujas de aire visibles. Después de enfriar, péselos individualmente con una balanza con precisión de 0.001 g y calcule su masa promedio.
- A11. Ingrese el valor de carga y la masa extruida promedio en un intervalo de tiempo específico en la máquina, y el MFR se obtiene automáticamente. Presione “ENTER” para imprimir los resultados de la prueba si es necesario.
Procedimiento B: Método de medición de desplazamiento (para MVR y MFR)
Debido a que la mayoría de los pasos del Procedimiento B son los mismos que los del Procedimiento A, aquí no repetiremos los pasos anteriores. Solo menciona las diferencias:
- B2. Después de encender la máquina, debe presionar "2" para ingresar a la interfaz de prueba MVR, luego establecer una temperatura de prueba deseada y un intervalo de tiempo más allá del tiempo de prueba general para desactivar la función de corte automático.
- B5. Se requiere agregar un codificador de desplazamiento debajo de la barrera del pistón para registrar automáticamente el tiempo que tarda el pistón en descender 30 mm.
- B7. Presione el botón "INICIO" antes de que la barrera del pistón entre en contacto con la punta de detección del dispositivo de medición de desplazamiento. El sistema completará automáticamente la prueba y mostrará el MVR. MFR también se puede obtener después de ingresar la densidad de fusión de la muestra.
- El fórmula de cálculo del índice de flujo de fusión para MFR es como a continuación:
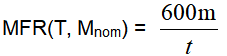
Dónde,
T es la temperatura de prueba, en grados Celsius;
M nom es la carga nominal, en kilogramos.
m es la masa promedio, en gramos, de los recortes;
t es el intervalo de tiempo de corte, en segundos;
600 es el factor usado para convertir gramos por segundo en gramos por 10 min
- El MVR también se puede calcular con base en el MFR utilizando la siguiente fórmula:
MVR = MFR/Densidad de fusión del material
- El fórmula de cálculo del índice de flujo de fusión para MVR es como a continuación:
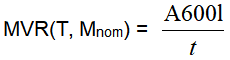
Dónde,
T es la temperatura de prueba, en grados Celsius;
M nom es la carga nominal, en kilogramos;
A es la media de las áreas transversales del cilindro y la cabeza del pistón, en centímetros cuadrados;
t es el tiempo de medición predeterminado o el valor medio de las mediciones de tiempo individuales, en segundos;
l es la distancia predeterminada recorrida por el pistón o el valor medio de las mediciones de distancia individuales, en centímetros
- El MFR también se puede calcular con base en el MVR utilizando la siguiente fórmula:
MFR(T, M nom ) = MVR x ρ
Dónde,
ρ es la densidad de la masa fundida a la temperatura de prueba, en gramos por centímetro cúbico, viene dada por la ecuación

Hay 2 factores a considerar durante la prueba:
1. Temperatura de prueba que actúa sobre el polímero fundido
Generalmente, la temperatura más alta provoca un flujo más fácil del polímero fundido, logrando un alto valor de MFR, pero también depende de la situación. Tomando como ejemplo el polipropileno, si la temperatura es demasiado baja y el estado de fusión no es completo, la medida de MFR debe ser demasiado pequeña. Si la temperatura es demasiado alta, por encima de los 260 grados, el polipropileno comenzará a oxidarse y degradarse, y las moléculas grandes se volverán más pequeñas y se derretirán. Los dedos deben ser más grandes, pero eso no tendría mucho sentido.
También se requiere una alta uniformidad de la temperatura del cilindro de la máquina de prueba. Si la distribución de la temperatura en el cilindro es desigual, traerá incertidumbres obvias a los resultados de la prueba de caudal.
2. Carga aplicada al polímero fundido
La carga es proporcional al caudal de fusión del polímero fundido. Cuanto mayor sea la fuerza, mayor será la fuerza de cizallamiento y la tasa de cizallamiento aplicadas a la masa fundida, lo que genera una menor viscosidad y una mayor tasa de flujo de masa fundida. Se requiere una carga apropiada durante la prueba para indicar las propiedades objetivas de los materiales.
El método A de ISO 1133 especifica que se requieren unos pocos segmentos de extruidos cortados sucesivamente en un recorrido de pistón determinado. Aunque nuestro probador del índice de fluidez admite operaciones manuales y automáticas, el modo automático de cortar la fusión extruida de acuerdo con el intervalo de tiempo preestablecido y la cantidad de ciclos es más popular.
Si este proceso se opera manualmente, habrá errores al captar el intervalo de tiempo. Al mismo tiempo, si el caudal es demasiado alto, el personal de prueba no tendrá tiempo de cortar nada. Y si es una tarifa muy baja, toma media hora o incluso más para cortar una vez, y la intensidad de trabajo del operador es muy grande. Por lo tanto, es necesario elegir el modo automático.
El resultado de la prueba del índice de fusión es un indicador central para juzgar qué tan bien fluyen los polímeros en condiciones específicas. La prueba MFI tiene un impacto positivo en la industria del plástico.
Identificación de material
La prueba MFI ayuda a identificar el peso molecular y la distribución del peso molecular del polímero termoplástico, así como las características de flujo y el comportamiento de procesamiento.
De hecho, el índice de fluidez ayuda a analizar los valores relativos de las propiedades del material, prediciendo la facilidad relativa con la que fluirá la resina durante el procesamiento. MFI es inversamente proporcional al peso molecular. A medida que aumenta el peso molecular, disminuye el índice de fluidez y viceversa. La resistencia del polímero está relacionada con el peso molecular, por lo que el MFI se puede utilizar como indicador de la resistencia del polímero.
Selección de Materiales
Después de reciclar los desechos plásticos, los plásticos se reprocesan en formas. La referencia principal es el índice de fusión porque la fluidez de los plásticos determina algunas propiedades de los materiales, como la resistencia a la tracción, el alargamiento, el módulo elástico y otros parámetros.
Control de calidad
En la producción en masa, se deben tomar muestras de diferentes productos del mismo lote para verificar si su índice de fluidez es estable dentro de un rango para determinar si el lote de materiales es un producto calificado. Para el mismo número de lote y diferentes lotes de materiales entrantes, el índice de fluidez también se puede comparar para determinar la estabilidad de los materiales entrantes.
La prueba MFI también puede evaluar cualquier cambio o degradación en los materiales.
Si el MFI es grande, el flujo del material es alto, el proceso de moldeo es conveniente y la propiedad de rigidez es buena. Sin embargo, el rendimiento de los productos procesados es deficiente y el agrietamiento se producirá más tarde. Con el aumento de la tasa de fluidez, la resistencia a la tracción, la resistencia al desgarro, la resistencia al agrietamiento por tensión, la resistencia al calor, la resistencia a la intemperie, la resistencia al impacto y la contracción, todo disminuirá.
Si el MFI es pequeño, la resistencia a la fractura, la dureza, la tenacidad, la resistencia al envejecimiento y otras propiedades de los productos procesados serán altas. Sin embargo, el moldeo por inyección se verá afectado porque el caudal es demasiado lento durante el moldeo por inyección. En este momento, es necesario aumentar la temperatura o la presión durante el moldeo por inyección.
| Carga total (kg) | 0.325 | 1.200 | 2.160 | 3.800 | 5.000 | 7.160 | 10.000 | 12.5 | 21.6 |
| pistón (kilogramo) | 0.325 | 0.325 | 0.325 | 0.325 | 0.325 | 0.325 | 0.325 | 0.325 | 0.325 |
| Peso (kg) | – | 0.875 | 1.835 | 3.475 | 4.675 | 1.835
5.000 |
4.675
5.000 |
2.500
4.675 5.000 |
0.875
1.835 2.500 2.915 3.475 4.675 5.000 |
Nuestro probador de índice de fluidez puede aceptar cualquier forma que se pueda introducir en el orificio del cilindro, como gránulos, tiras de película, polvo o secciones de piezas moldeadas o extruidas.
Deja aquí tu mensaje
No dude en ponerse en contacto con nosotros para obtener más detalles sobre el producto, el precio, el plazo de entrega, las condiciones de pago, los métodos de envío, etc. Los especialistas en ventas de Amadetech le responderán en el plazo de un día laborable.